
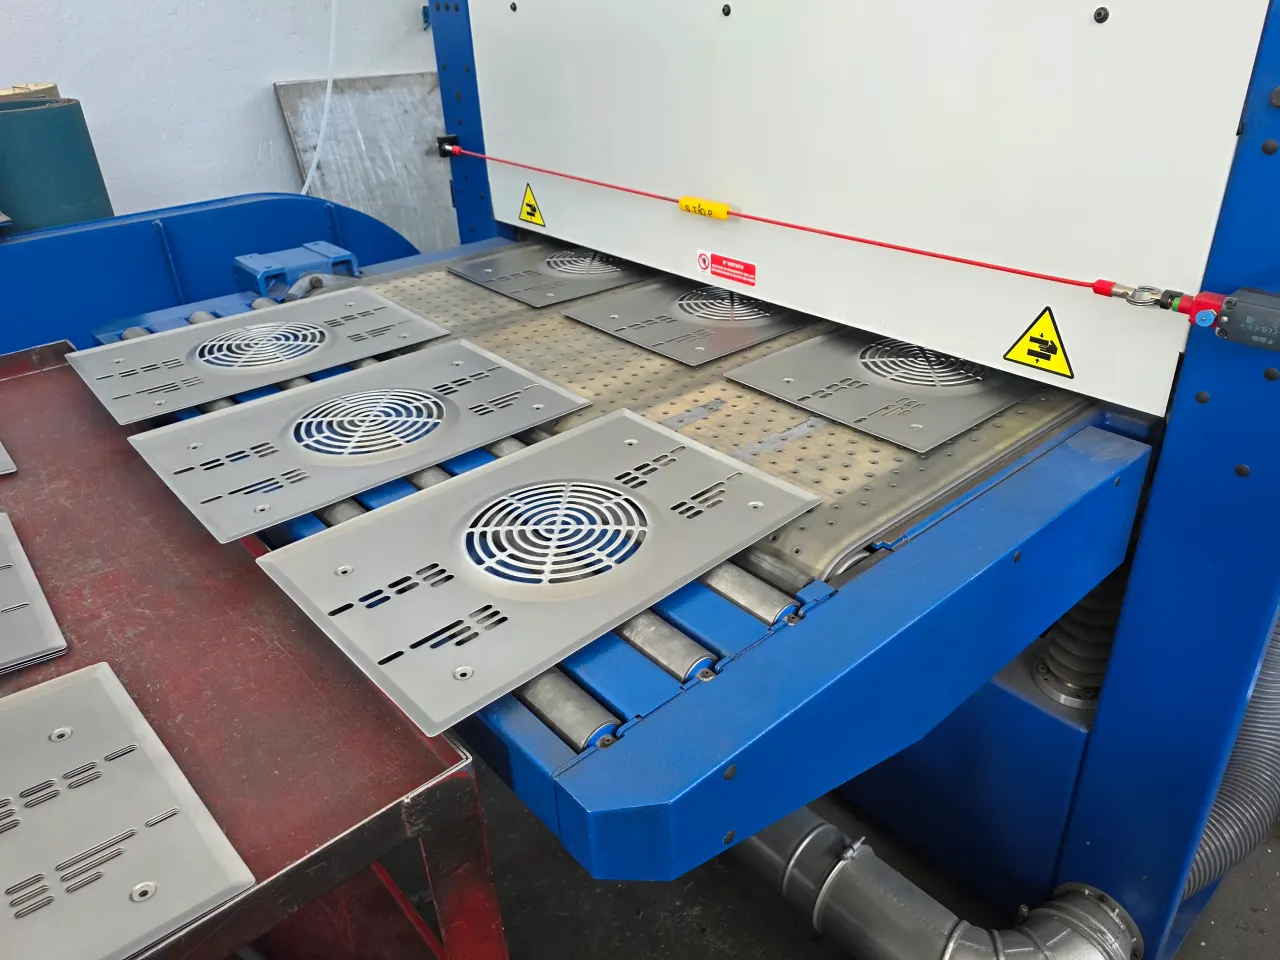
Quando si parla di lavorazione lamiera, spesso tutta l’attenzione va sul taglio laser o sulla piegatura. Poi però il pezzo arriva a fine lavorazione e ci si accorge che manca ancora qualcosa.
Perché una lamiera appena tagliata non sempre è pronta per essere montata, verniciata o consegnata al cliente.
Ed è qui che entrano in gioco le finiture.
Sbavatura, satinatura e micropallinatura non sono semplicemente “passaggi estetici”. In molti casi servono a migliorare funzionalità, sicurezza, qualità percepita e comportamento del pezzo nelle lavorazioni successive.
Chi lavora tra Bologna, Modena e la Motor Valley lo vede tutti i giorni: una finitura fatta bene cambia parecchio il risultato finale, soprattutto nei settori dove il componente resta visibile oppure viene manipolato frequentemente.
Dopo il taglio, il pezzo non è sempre davvero finito
Anche un taglio laser eseguito bene può lasciare piccoli dettagli da gestire.
Dipende dal materiale, dallo spessore, dal tipo di gas utilizzato e anche dalla geometria del pezzo. A volte si tratta solo di leggere microbave quasi invisibili, altre volte di bordi che necessitano una lavorazione successiva per migliorare finitura o sicurezza.
Nel settore alimentare, ad esempio, un bordo non perfettamente rifinito può diventare una zona difficile da pulire. Nel packaging o nell’automazione industriale, invece, può creare problemi durante il montaggio o la movimentazione.
Per questo motivo le finiture fanno parte a tutti gli effetti del processo produttivo.
Sbavatura: una di quelle lavorazioni che si notano solo quando manca
La sbavatura è probabilmente la finitura più “silenziosa”. Quando è fatta bene nessuno ci pensa. Quando manca, invece, te ne accorgi subito.
Serve a eliminare piccole bave o spigoli vivi generati durante il taglio. Non è solo una questione estetica: è soprattutto un tema funzionale e di sicurezza.
Un pezzo sbavato bene:
- si monta più facilmente
- riduce il rischio di tagli durante la manipolazione
- migliora la qualità percepita del componente
- facilita eventuali lavorazioni successive
Nelle officine che lavorano molto con inox o componenti destinati al settore alimentare, la sbavatura è praticamente obbligatoria.
Ed è una di quelle lavorazioni che fanno capire subito il livello di attenzione del fornitore.
Satinatura: quando anche l’occhio vuole la sua parte
La satinatura viene utilizzata soprattutto quando il componente rimane visibile oppure deve avere una finitura superficiale uniforme.
È molto comune su acciaio inox, in particolare nei settori:
- alimentare
- packaging
- arredamento tecnico
- impiantistica
La superficie assume un aspetto più regolare e omogeneo, con quella tipica finitura “spazzolata” che si vede spesso sulle macchine inox.
Ma non è solo estetica.
Una satinatura fatta bene aiuta anche a uniformare la superficie, riducendo piccole imperfezioni e migliorando la resa finale del pezzo.
Chi lavora su carterature o pannellature inox lo sa bene: una finitura superficiale coerente cambia parecchio la percezione del prodotto finale.
Micropallinatura: più tecnica di quanto sembri
La micropallinatura è una lavorazione spesso meno conosciuta fuori dall’ambiente industriale, ma molto utile in diversi contesti.
Il principio è semplice: la superficie viene colpita da microsfere che uniformano l’aspetto del materiale e modificano leggermente la texture superficiale.
Il risultato è una finitura opaca, molto uniforme e piacevole anche dal punto di vista visivo.
Nel motorsport, nell’automazione e in alcuni componenti tecnici viene utilizzata sia per motivi estetici sia per migliorare il comportamento superficiale del pezzo.
È una lavorazione che dà subito una sensazione di componente “tecnico”, curato.
La finitura cambia anche il comportamento del pezzo
Una cosa che spesso viene sottovalutata è che la finitura non incide solo sull’aspetto.
Una superficie ben rifinita può:
- facilitare la pulizia
- migliorare la verniciatura
- ridurre punti critici o accumuli
- rendere il pezzo più piacevole da manipolare
Nel settore alimentare, ad esempio, questi aspetti sono fondamentali. Nell’automazione industriale, invece, incidono molto sulla qualità percepita della macchina finale.
Ed è uno di quei dettagli che i clienti notano anche senza sapere esattamente perché.
Non tutte le lavorazioni richiedono la stessa finitura
Qui entra in gioco il buon senso produttivo.
Non tutti i componenti hanno bisogno di satinatura o micropallinatura. In alcuni casi una semplice sbavatura è più che sufficiente.
Il punto è capire dove serve davvero investire tempo e lavorazioni aggiuntive.
Su una struttura interna non visibile, ad esempio, una finitura estetica avanzata potrebbe non avere senso. Su un carter inox di una macchina alimentare, invece, cambia completamente il risultato finale.
Ed è proprio questa la differenza tra una lavorazione standard e una lavorazione pensata bene.
Una cosa che si vede spesso in officina
Capita abbastanza frequentemente che un componente venga progettato perfettamente dal punto di vista tecnico, ma senza considerare la finitura finale.
Poi magari il pezzo arriva in montaggio e ci si accorge che:
- i bordi sono troppo vivi
- la superficie non è uniforme
- l’estetica non è coerente col resto della macchina
E sistemare tutto dopo richiede molto più tempo rispetto a pensarci subito all’inizio.
Nella lavorazione lamiera succede spesso così: i dettagli apparentemente piccoli sono quelli che poi fanno perdere più tempo.
Le finiture della lamiera dopo il taglio non sono semplici lavorazioni “di contorno”. Sbavatura, satinatura e micropallinatura influenzano qualità, sicurezza, estetica e funzionalità del componente finale.
Quando vengono scelte nel modo corretto, aiutano a ottenere pezzi più curati, più facili da assemblare e più coerenti con l’applicazione finale.
Ed è proprio questo che distingue una lavorazione lamiera fatta bene da una semplicemente “tagliata”.
👉 Per approfondire il servizio completo di lavorazione lamiera, taglio laser e finiture, puoi consultare la pagina dedicata:
https://gvcsrl.com/lavorazioni/lavorazione-lamiera/